

Купить конические вальцы советы по выбору и приобретению
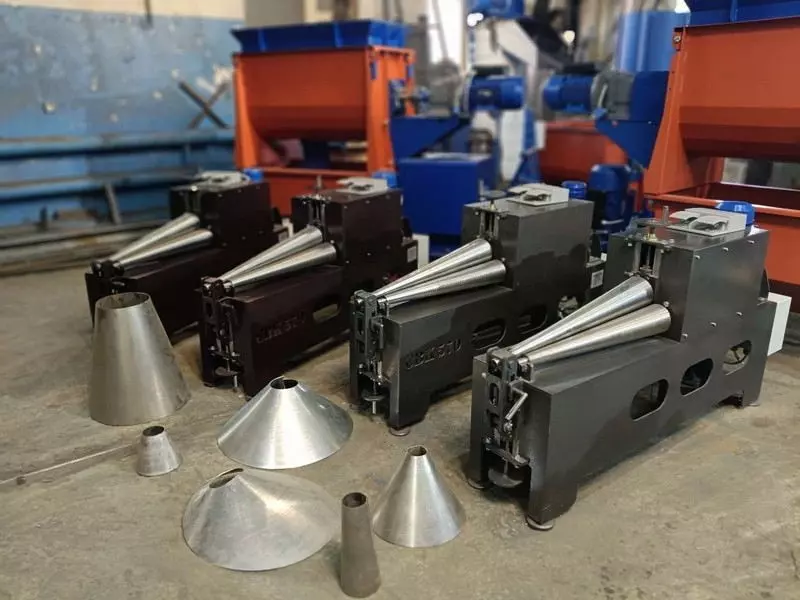 Приобретение оборудования для производства конических деталей является важным шагом для многих предприятий.
Купить конические вальцы дело не простое…
Конусные станки и вальцы для гибки конусов позволяют быстро и качественно выполнять работу по изготовлению различных конических изделий из листового металла.
Конусной станок является необходимым оборудованием для производства конических деталей.
Он позволяет точно и эффективно выдавливать и формировать конусы из листового металла.
Конусные станки могут быть различных типов и моделей, в зависимости от объема производства и требований к качеству конечного изделия.
Вальцы для гибки конусов также являются неотъемлемой частью производства конических деталей.
Они позволяют гибать листовой металл в нужной форме, создавая конусы различных размеров и углов наклона.
Вальцы для конусов из листового металла обеспечивают высокую точность и качество готовых изделий.
Вальцовочный станок — это еще один важный элемент производственного процесса.
Он позволяет производить гибку и формовку конических деталей с высокой точностью и скоростью.
Цена на вальцовочные станки может варьироваться в зависимости от их мощности, производительности и функциональности.
Вальцы конусные и конические вальцы являются необходимым оборудованием для производства конических деталей.
Они позволяют точно и качественно выполнять работу по формированию конусов из листового металла.
Приобретение вальцов для конусов позволит повысить производительность и качество производимых изделий.
Таким образом, приобретение станков и вальцов для конусов является важным шагом для предприятий, занимающихся производством конических деталей.
Выбор подходящего оборудования в нашей фирме — поможет улучшить качество и эффективность производственного процесса, а также повысить конкурентоспособность продукции на рынке.
Купить конические вальцы: что нужно знать перед покупкой?
Конические вальцы используют для гибки листового металла в заготовки конической, усечённо-конической и цилиндрической формы. Такое оборудование востребовано на предприятиях, выпускающих воздуховоды, дымоходы, резервуары, бункеры, переходы, корпуса оборудования, детали для машиностроения и металлоконструкций. В отличие от обычных трёхвалковых машин, конические вальцы позволяют формировать изделие с разным диаметром по краям листа.
Однако купить конические вальцы без предварительного анализа задач — значит столкнуться с риском переплаты, ограниченной производительностью или невозможностью получить требуемую геометрию. Перед выбором необходимо оценить характеристики металла, диапазон размеров заготовок, тип привода, конструкцию валов и особенности будущего производства.
Какие задачи решают конические вальцы
Основное назначение оборудования — гибка листа по радиусу, изменяющемуся по ширине заготовки. В результате получается конус или усечённый конус. На практике вальцы применяют для изготовления:
- конических обечаек;
- переходов между воздуховодами разного диаметра;
- конусных крышек и днищ;
- корпусов фильтров и циклонов;
- элементов трубопроводов;
- деталей сельскохозяйственной и коммунальной техники;
- заготовок для сварных резервуаров;
- декоративных металлических конструкций.
Некоторые модели позволяют выполнять и обычную цилиндрическую гибку. Поэтому при покупке важно заранее определить, потребуется ли оборудование только для конусов или оно будет использоваться как универсальный листогиб.
Конические вальцы отличаются от стандартных машин возможностью устанавливать рабочие валки под определённым углом либо изменять положение одного из валов относительно другого. За счёт этого одна сторона листа проходит больший путь, чем другая, и формируется коническая поверхность.
Как выбрать оборудование по характеристикам металла
Первый критерий выбора — максимальная толщина листа. Производители обычно указывают предельную толщину для стали с конкретным пределом текучести. Поэтому сравнивать модели только по цифре в паспорте неправильно.
Например, станок, рассчитанный на гибку стали толщиной 6 мм, может работать с обычной конструкционной сталью, но не справиться с нержавеющим листом той же толщины. Нержавейка, алюминий, медь и высокопрочные сплавы требуют иных усилий и иногда увеличенного диаметра валов.
При выборе учитывают:
- Максимальную толщину листа. Лучше предусмотреть запас 20–30%, особенно если оборудование будет работать регулярно.
- Минимальную толщину. Слишком тонкий металл может деформироваться, заминаться или проскальзывать между валами.
- Ширину рабочей зоны. Она должна соответствовать максимальной ширине листа или длине образующей конуса.
- Диаметр валов. Чем он больше, тем выше жёсткость конструкции и тем меньше риск прогиба.
- Марку металла. Для нержавеющей стали и износостойких сплавов необходим запас по мощности.
- Минимальный радиус гибки. Он зависит от диаметра валов, толщины листа и конструкции станка.
Если предполагается изготовление деталей из листа толщиной 8–10 мм, не стоит приобретать лёгкие мастерские вальцы, рассчитанные на 3–4 мм. Даже при эпизодической работе эксплуатация на пределе приводит к ускоренному износу подшипников, деформации валов и снижению точности.
Конструкция конических вальцов
Перед покупкой следует разобраться, каким способом станок формирует конус. Наиболее распространены несколько вариантов.
Вальцы с регулируемым наклоном
В такой конструкции один или несколько валов устанавливаются под углом к другим. Изменяя наклон, оператор задаёт разницу в диаметрах будущей детали. Это практичное решение для предприятий, где регулярно выпускают конусные обечайки разных размеров.
Преимуществом является широкий диапазон настроек. К недостаткам можно отнести более сложную регулировку и необходимость точно синхронизировать положение опорных узлов.
Вальцы с независимым приводом
У некоторых моделей рабочие валки получают вращение от отдельных приводов. Это позволяет изменять скорость движения каждой стороны листа и точнее формировать конус. Такие машины подходят для серийного производства и деталей, где особенно важна геометрия.
Независимый привод увеличивает стоимость оборудования, но сокращает количество корректировок и брака. Для единичных заказов такая функция может оказаться избыточной.
Универсальные трёхвалковые станки
Отдельные производители предлагают машины, которые могут работать в цилиндрическом и коническом режиме. Они оснащаются системой регулировки валов, механическим или гидравлическим приводом. Универсальный вариант выгоден, если ассортимент изделий постоянно меняется.
При этом следует проверить, действительно ли станок предназначен для полноценной гибки конусов, а не только для небольшого изменения диаметра по краям. Уточнить это можно по техническому паспорту, демонстрации работы или образцам готовых деталей.
Как гнуть конусы на вальцах
Технология зависит от конструкции станка, толщины металла и требуемой формы изделия. В общем виде процесс включает несколько этапов.
Сначала из листа вырезают развёртку конуса. Для усечённой детали она представляет собой часть кольца. Важно правильно рассчитать наружный и внутренний радиусы, угол сектора и припуск на последующую сварку или обработку кромок.
Затем заготовку подают между валками. Перед началом гибки необходимо выставить их положение, проверить параллельность или заданный угол наклона, а также отрегулировать зазор по толщине листа.
Обычно гибку выполняют постепенно:
- формируют начальный подгиб одной кромки;
- прокатывают основную часть заготовки;
- корректируют положение листа и угол конусности;
- выполняют замыкание заготовки;
- проверяют совпадение кромок и размеры готовой детали.
Для получения точного результата лист не должен смещаться относительно оси подачи. Оператору необходимо контролировать, чтобы широкая и узкая стороны заготовки проходили через валы с правильной ориентацией. Если перепутать направление подачи, угол конуса может получиться обратным расчётному.
Как согнуть конус на вальцах без деформаций
Качество изделия зависит не только от мощности станка, но и от подготовки заготовки. Наиболее распространённая ошибка — попытка сразу задать окончательный радиус большим усилием. Такой подход увеличивает нагрузку на привод и может привести к появлению заломов.
Правильнее выполнять несколько проходов с постепенным уменьшением радиуса. Особенно это важно для толстолистовой стали и деталей с малым диаметром. Перед гибкой рекомендуется удалить заусенцы по кромкам, поскольку они мешают плотному прилеганию листа и могут повредить рабочую поверхность валов.
При работе с тонким металлом следует избегать чрезмерного зазора между валами. В противном случае лист начнёт проскальзывать и появится волнистость. Одновременно слишком сильный прижим способен оставить следы или уменьшить толщину материала в зоне гибки.
Для ответственных деталей полезно выполнить пробный проход на технологической заготовке. Это позволяет проверить фактическую пружинность металла и скорректировать настройки до обработки основного листа.
Изготовление конуса из листового металла на вальцах
Изготовление конуса из листового металла на вальцах начинается с расчёта развёртки. Для усечённого конуса понадобятся следующие параметры:
- большой диаметр;
- малый диаметр;
- высота детали;
- толщина листа;
- припуск на сварной шов;
- требуемый угол сектора.
Развёртку можно рассчитать вручную или с помощью специализированной CAD-программы. При этом желательно учитывать нейтральный слой металла — условную поверхность, длина которой при гибке практически не изменяется. Если проигнорировать этот фактор, готовая деталь может не совпасть по диаметру.
После раскроя кромки заготовки подготавливают под сварку. Для толстого металла может потребоваться фаска. Далее лист прокатывают до получения замкнутой формы. После предварительной проверки геометрии шов фиксируют прихватками, а затем выполняют окончательную сварку.
Важно помнить, что вальцы формируют поверхность, но не исправляют ошибки раскроя. Если развёртка рассчитана неправильно, станок не сможет компенсировать несоответствие размеров. Поэтому точность готового конуса складывается из качества проектирования, раскроя, настройки оборудования и навыков оператора.
Как завальцевать конус на вальцах
Запрос «как завальцевать конус на вальцах» обычно связан не только с формированием конической обечайки, но и с необходимостью получить ровное замкнутое изделие без ступеней и перекосов. В процессе завальцовки лист постепенно приобретает заданную кривизну, а его кромки сближаются.
Чтобы избежать смещения:
- заготовку устанавливают по контрольным рискам;
- сначала выполняют несколько лёгких проходов;
- не допускают резкого изменения положения валов;
- регулярно измеряют диаметры по обеим сторонам;
- контролируют, чтобы кромки сходились равномерно.
Если после прокатки между кромками остаётся заметный зазор, не следует сразу увеличивать давление. Сначала проверяют угол установки валов и положение листа. Перекос чаще всего возникает из-за неправильной настройки, неодинакового прижима или отклонения заготовки от расчётной геометрии.
На промышленных моделях часть операций может выполняться с помощью гидравлической системы. Она обеспечивает плавную регулировку положения валов и облегчает работу с тяжёлыми листами. В ручных и механических станках настройка требует больше времени, зато такое оборудование доступнее и проще в обслуживании.
Гидравлические или механические вальцы?
Механические конические вальцы подходят для небольших мастерских и производств с умеренной загрузкой. Их преимущества — простая конструкция, относительно невысокая цена, возможность обслуживания без сложной электроники. Однако при большой толщине металла оператору приходится прикладывать значительные усилия, а настройка может занимать больше времени.
Гидравлические модели рассчитаны на интенсивную эксплуатацию. Они отличаются:
- повышенной производительностью;
- плавным перемещением валов;
- удобной настройкой;
- возможностью гибки толстого листа;
- меньшей зависимостью результата от физической силы оператора.
Для серийного производства желательно выбирать оборудование с пультом управления, цифровой индикацией положения валов и программируемыми режимами. Если станок будет использоваться время от времени, переплата за автоматизацию может быть неоправданной.
Безопасность и обслуживание
Конические вальцы относятся к оборудованию с повышенной опасностью. Зона между вращающимися валами должна быть закрыта или иметь защитные устройства. Станок необходимо оснащать аварийной кнопкой остановки, понятными органами управления и надёжной системой фиксации листа.
Перед началом работы проверяют:
- состояние валов и подшипников;
- крепление защитных элементов;
- уровень масла в гидросистеме;
- исправность электропривода;
- отсутствие посторонних предметов в рабочей зоне;
- соответствие зазора толщине заготовки.
Регулярное обслуживание включает очистку валов, смазку узлов, контроль состояния редукторов и проверку точности регулировок. Если на поверхности валков появились глубокие риски, их необходимо устранить: дефекты будут переноситься на лист.
Что спросить у продавца перед покупкой
Перед оформлением заказа желательно получить не только коммерческое предложение, но и подробную техническую информацию. Следует уточнить:
- На какую марку стали рассчитана заявленная производительность?
- Какой минимальный диаметр конуса возможен при выбранной толщине?
- Предусмотрена ли полноценная коническая гибка?
- Можно ли работать с нержавеющей сталью и алюминием?
- Есть ли регулировка наклона валов?
- Как осуществляется подгибка кромок?
- Какова мощность двигателя и напряжение питания?
- Поставляются ли запасные части?
- Кто выполняет монтаж и пусконаладку?
- Какой срок гарантии и где находится сервисная служба?
Полезно попросить продавца показать видео работы станка именно с материалом, близким к вашему. Ещё лучше — отправить тестовую заготовку и получить готовую деталь с измерениями. Такой подход позволяет оценить реальную точность, а не ориентироваться только на рекламные показатели.
Итоги
Купить конические вальцы — значит подобрать оборудование под конкретную технологию, а не просто выбрать станок с подходящей шириной валов. Основное внимание следует уделить толщине и марке металла, минимальному диаметру гибки, жёсткости конструкции, способу регулировки и наличию функций для конической обработки.
Если требуется изготовление отдельных деталей и небольших партий, можно рассмотреть механические модели с ручной настройкой. Для постоянной работы, толстого листа и повторяющихся заказов более рациональны гидравлические вальцы с независимым приводом и цифровым контролем.
Грамотно подобранное оборудование позволит получать точные конусные заготовки, снизить количество брака и сократить время на настройку. А понимание того, как гнуть конусы на вальцах, как подготовить развёртку и как контролировать процесс завальцовки, поможет полностью реализовать возможности станка.
Обращайтесь к нам с любыми вопросами без колебаний. Мы постоянно доступны для связи.
+7 953 477 23 51 Владимир Петрович
+7 952 555 52 10 Дмитрий Константинович